O que você está procurando?
Uma chapa de aço inoxidável para proteção térmica pode corresponder exatamente ao desenho plano e ainda assim precisar de retrabalho após a conformação. Uma aba pode ficar muito alta, um furo pode não estar alinhado com o suporte ou uma borda inacabada pode ficar voltada para a fiação que a proteção deveria proteger. Esses problemas devem ser considerados no planejamento de fabricação, antes do corte do primeiro lote de produção.
Ao trabalhar com folha de proteção térmica de aço inoxidável, desenvolva o blank, a sequência de conformação e o tratamento de borda em conjunto. Qualifique o método de corte no material a ser estampado, verifique a forma após a remoção da ferramenta e inspecione as áreas de fixação na condição final.
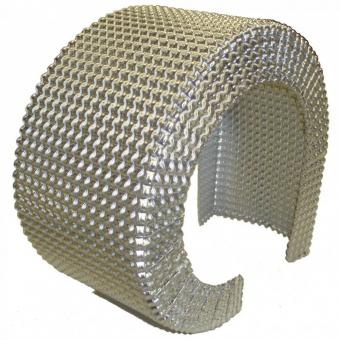
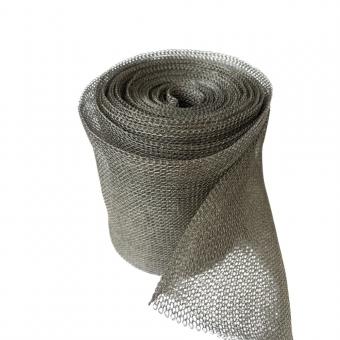
Suprimentos BSTFLEXmaterial de proteção térmica em aço inoxidável texturizadopara corte, dobra, estampagem e fabricação personalizada. O guia a seguir se concentra em transformar essa chapa em uma peça repetível, em vez de comparar o aço inoxidável com outros metais.
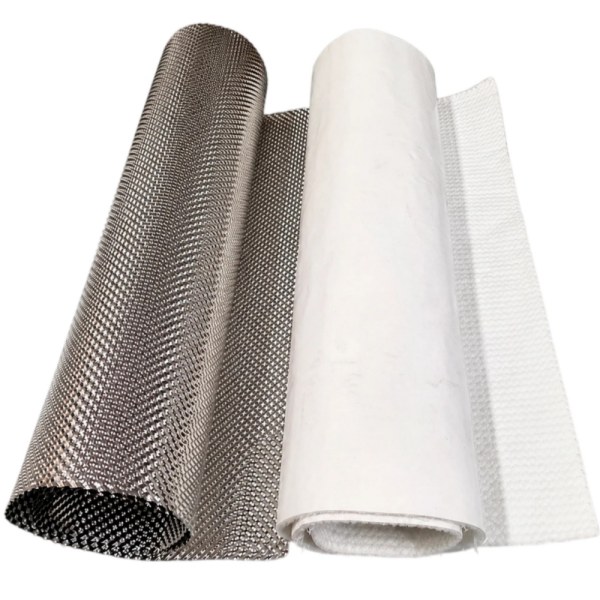
Utilize o grau de aço inoxidável especificado, as condições de fornecimento, a espessura do metal base e o padrão de estampagem para o teste de conformação. Um retalho é útil para verificar um contorno aproximado, mas não deve ser utilizado como amostra de aprovação para um material de produção diferente.
A BSTFLEX lista 0,1 mm, 0,15 mm e 0,2 mm entre as opções de suas chapas de proteção térmica em aço inoxidável. Mantenha a espessura do metal base separada da altura total do perfil em relevo. Para a definição da espessura em si, consulteComo escolher a espessura ideal para chapas de proteção térmica em aço inoxidável texturizado.
Marque o lado da fonte de calor pretendida e a orientação do padrão na amostra em branco. Use as mesmas referências ao comparar as amostras para que uma mudança na orientação não seja confundida com uma mudança na qualidade do material.
O contorno visível de uma proteção instalada não corresponde ao seu padrão de corte plano. Curvas, flanges, bordas dobradas e abas de montagem exigem material que pode não aparecer em uma fotografia da vista frontal.
Para um protetor de escape curvo, estabeleça o perfil necessário independentemente da superfície do tubo. Um gabarito pressionado diretamente contra o tubo não inclui um espaçamento adequado. Inclua o espaçamento pretendido no desenho antes de desenvolver o molde.
Como uma simples verificação geométrica, um arco de 180 graus com um raio de referência de 40 mm tem um comprimento de aproximadamente 125,7 mm. Isso se refere apenas ao arco, não à largura aprovada da chapa. Retornos de borda, tolerâncias de dobra, abas e recortes ainda devem ser considerados, e o padrão desenvolvido deve ser verificado em um teste de conformação.
Para um escudo com curvatura composta, utilize uma amostra moldada ou um método de revelação adequado, em vez de presumir que uma faixa retangular possa reproduzir toda a superfície. Defina onde as emendas ou seções separadas são permitidas antes de cortar o material.
Selecione um processo de corte capaz de segurar e cortar o material fino de aço inoxidável especificado sem danos inaceitáveis. Para um protótipo, avalie um método de cisalhamento de chapas finas adequado. A produção em série pode justificar o uso de ferramentas de estampagem dedicadas ou um processo de corte a laser qualificado. Confirme o processo proposto com o fabricante, em vez de considerar esses métodos como intercambiáveis.
O corte a laser utiliza energia térmica localizada. Ao avaliá-lo para uma peça fina em relevo, inclua a condição da borda e a distorção na inspeção inicial; não aprove o processo apenas com base na precisão do contorno.
Apoie a peça bruta e controle o excesso de material durante o corte. Inspecione ambos os lados da borda acabada em busca de rebarbas, rasgos, vincos indesejados e danos em abas estreitas. Defina os limites de aceitação antes do teste, incluindo quais bordas receberão acabamento adicional.
Os cantos internos merecem atenção especial. Entalhes agudos podem aumentar a tensão local, portanto, utilize os raios de canto especificados no desenho ou recursos de alívio, em vez de deixar uma terminação de fenda descontrolada. Isso é especialmente importante quando o elemento está próximo a uma aba de montagem ou outra área submetida a cargas repetidas.
Utilize equipamentos e proteção adequados para manuseio de chapas metálicas afiadas. Remova as lascas soltas antes de mover a peça bruta para a estação de conformação ou montagem.
O aço inoxidável pode retornar à sua forma original após ser dobrado, e essa resposta varia de acordo com a classe, a espessura e a condição do material. Verifique a peça após a remoção da carga. Um perfil que se encaixa na fixação apenas enquanto está preso não demonstra a geometria necessária em estado livre.
Estabeleça as ferramentas e a compensação por meio de um teste representativo. Não aplique um raio de curvatura mínimo universal ou um ângulo de sobrecurvatura a todas as folhas estampadas. O material selecionado e o acabamento final devem ser avaliados em conjunto.
Para dar suporte a áreas curvas amplas, utilize ferramentas adequadas ao perfil desejado. Em uma linha de dobra, decida se o achatamento local do padrão em relevo é aceitável e como essa área será inspecionada. Distinga uma área de contato intencional da ferramenta de um amassamento acidental em outra parte do painel.
Os aços inoxidáveis austeníticos sofrem encruamento durante a deformação a frio. Evite dobrar repetidamente a mesma peça de teste para frente e para trás até obter o ajuste desejado. Uma vez estabelecido o ajuste, teste-o em uma nova peça bruta, produzida seguindo a sequência pretendida.
Um furo pode estar correto na peça plana, mas ficar na posição errada depois que o material ao redor for moldado. Defina se a localização crítica é medida na peça plana ou na peça acabada.
Quando um furo for feito antes da conformação, verifique sua posição e formato posteriormente. Quando for feito posteriormente, providencie um método confiável para posicionar e suportar a peça conformada. Nenhuma das sequências deve ser aprovada sem antes verificar o acesso e a repetibilidade.
Para furos flangeados, a qualidade da borda de corte e o trabalho a frio prévio afetam o risco de fissuras na borda. Examine a característica formada em si, em vez de aprová-la apenas com base no diâmetro original do furo.
Indique no desenho de montagem qualquer reforço especificado, área de contato da arruela ou suporte de montagem separado. Não utilize o fixador para forçar o alinhamento de uma aba mal formada durante a verificação de aceitação.
O acabamento das bordas altera a geometria da peça e pode exigir material adicional. Escolha-o antes de finalizar o contorno do corte, principalmente onde a proteção faz divisa com uma mangueira, chicote elétrico ou área de acesso para manutenção.
| Detalhe da borda | O que definir | O que verificar na amostra |
|---|---|---|
| Borda aparada e rebarbada | Contorno finalizado, rebarba permitida e condição de borda necessária. | Sem lascas soltas ou arestas vivas inaceitáveis; as dimensões permanecem dentro dos limites do desenho. |
| Flange de retorno | Altura, direção e raio interno da flange | O retorno libera as peças adjacentes e não interfere na instalação ou remoção. |
| Borda dobrada ou com bainha | Detalhes sobre abertura ou fechamento, margem de dobra e envelope finalizado. | A dobra atende ao perfil especificado sem rachaduras ou redução da folga necessária. |
Dobrar uma borda para trás pode fornecer proteção à borda e aumentar a estabilidade local. No entanto, essa não é automaticamente a solução ideal para todas as superfícies ou geometrias. Analise a dobra considerando o material e as ferramentas selecionadas e inspecione o resultado, em vez de presumir que fechar a borda a torna aceitável.
Durante a rebarbação, apoie o material fino e evite remover mais metal do que o processo aprovado permite. O objetivo é obter a condição de borda especificada, e não uma aparência excessivamente arredondada que altere as dimensões da peça.
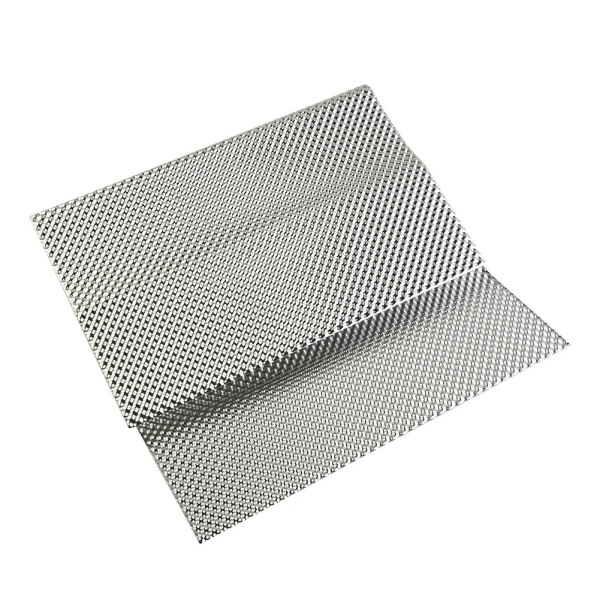
O contorno serve, mas os furos de montagem não.Compare os pontos de referência do padrão plano com os pontos de referência da peça moldada. Revise as localizações das dobras e a sequência de furação antes de alargar os furos para ajustar a amostra.
Uma rachadura aparece ao lado de um recorte.Inspecione a borda original, o raio local e o histórico de conformação. Uma chapa mais espessa não é um diagnóstico; determine se danos de corte, geometria ou a operação de conformação contribuíram para o problema.
O escudo encaixa antes da borda ser dobrada, mas não depois.Verifique novamente a tolerância da borda e o envelope final. Realize inspeções intermediárias e finais quando a operação de borda alterar uma dimensão crítica.
A peça encaixa perfeitamente, mas se move quando liberada.Analise a forma em estado livre e a compensação de conformação. Defina a restrição de montagem permitida em vez de confiar em uma força de fixação não documentada.
Guarde a amostra aprovada juntamente com a especificação do material, a revisão da matriz e a sequência de conformação. Registre o método de corte, as referências das ferramentas, o tratamento das bordas e os dados de inspeção utilizados na sua produção.
Para aprovação da produção, verifique mais de uma amostra ajustada manualmente. Utilize a quantidade de teste acordada e o plano de aceitação para avaliar a repetibilidade. Caso seja proposta uma alteração de material ou processo, identifique quais características requerem uma nova avaliação.
A aprovação de fabricação e a aprovação térmica têm propósitos diferentes. A primeira atesta que a peça pode ser fabricada de acordo com as especificações. A segunda verifica se a proteção instalada oferece a proteção necessária sob a condição de uso especificada. Um painel bem acabado e com dimensões corretas não substitui os testes térmicos e de durabilidade relevantes.
Sim. A BSTFLEX oferece chapas de aço inoxidável estampadas e moldáveis para essas operações. É importante qualificar o método de corte e conformação de acordo com a espessura, o padrão e a geometria da peça escolhidos, em vez de presumir que todo processo com chapas finas produzirá o mesmo resultado.
Utilize a sequência que atenda aos requisitos da peça acabada de forma confiável. Os furos pré-cortados precisam ser verificados após a conformação; os furos feitos posteriormente exigem posicionamento preciso e suporte da peça conformada.
Não. Especifique a borda de acordo com o manuseio, os componentes adjacentes, o espaço disponível e a viabilidade de fabricação. Uma bainha é uma opção, não um requisito universal.
Pode servir de apoio para uma análise preliminar de adequação, mas a aprovação da produção deve abordar o processo de fabricação propriamente dito. Registre as limitações da avaliação do protótipo e teste o processo de produção proposto separadamente.
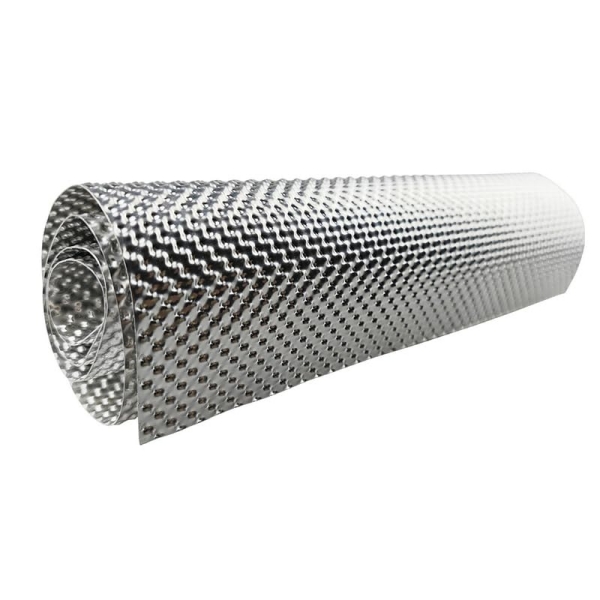
Suprimentos BSTFLEXchapa de barreira térmica de aço inoxidávelCom opções de gravação em relevo existentes e personalizadas. O fornecimento de chapas e peças baseadas em desenhos podem ser discutidos de acordo com o escopo do projeto.
Envie os desenhos da peça plana e da peça acabada, quando disponíveis, juntamente com a especificação do aço inoxidável, a espessura, a referência do modelo e a quantidade da amostra. Marque as dobras críticas, as áreas de fixação e os detalhes das bordas para que sejam incluídos na revisão.
Envie o desenho do seu protetor térmico para a BSTFLEX.Para orçamentos de materiais e fabricação, especifique se precisa de chapas para sua própria oficina, peças cortadas ou um componente já moldado.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
telefone/Whatsapp : 0086-15856303740
o email : sales@bstbraidedsleeve.com
Skype : vanesa-cheng